Burghie Split Point: ce avantaje au și când merită pentru metal
Split Point este o ascuțire care reduce muchia transversală din centru. În catalogul RUKO, forma C este asociată cu centrare bună, presiune mai mică și evacuare îmbunătățită a așchiilor, fiind folosită pe mai multe game profesionale.
Split Point: ce se schimbă la vârful burghiului
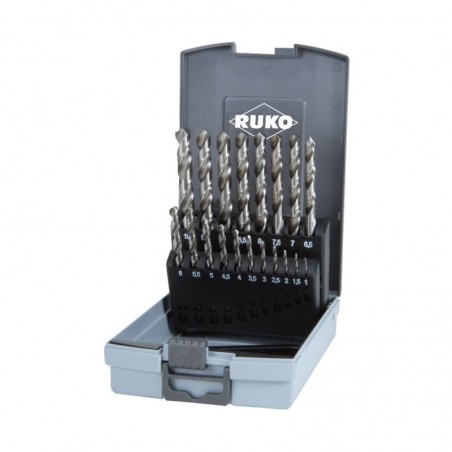
RUKO descrie forma C (split point) ca o geometrie cu centrare bună și necesar de presiune redus, deoarece muchia transversală este modificată. La burghiele DIN 338 rectificate, această geometrie ajută burghiul să pornească mai controlat și reduce tendința de „plimbare” pe suprafață.
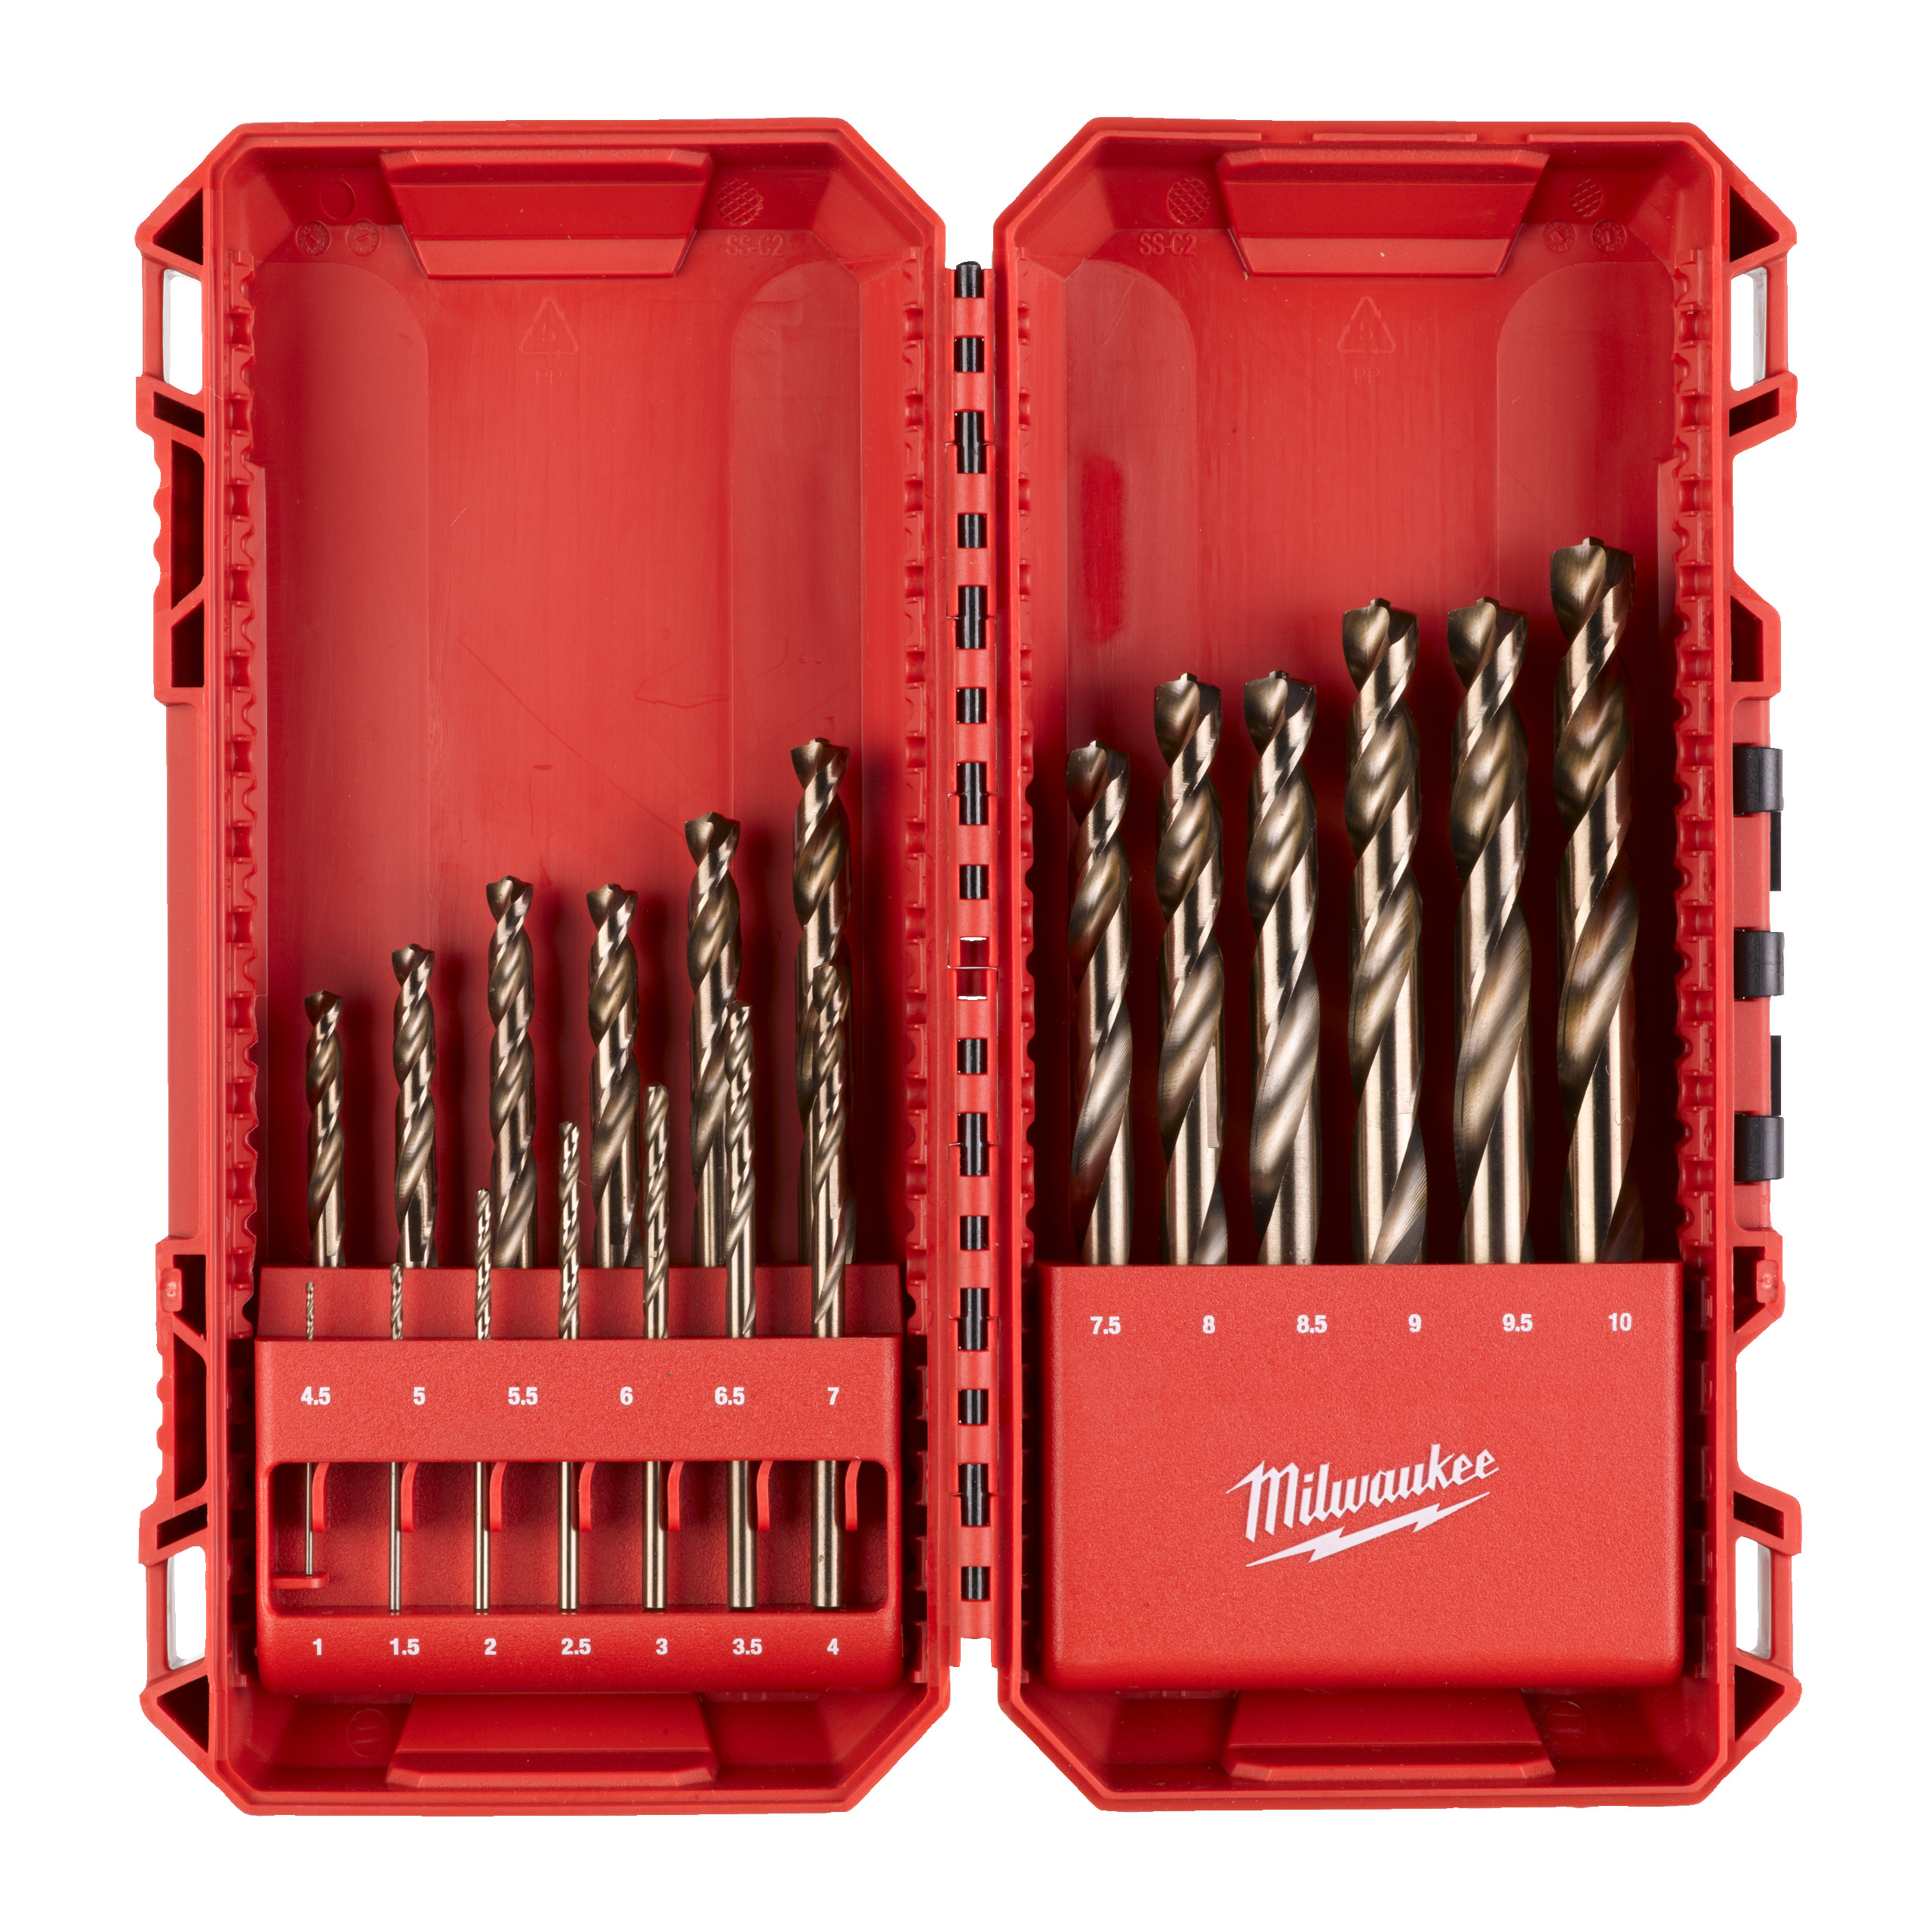
Milwaukee aplică același principiu în altă geometrie: RED COBALT folosește un vârf de 135° cu patru muchii, iar RED HEX utilizează 135° pentru pornire precisă. Aceste soluții nu elimină nevoia de fixare a piesei sau de punctare în toate situațiile, dar reduc presiunea necesară și cresc repetabilitatea, mai ales la găurirea manuală.
Ce se schimbă la vârf
La un vârf convențional, zona centrală nu taie la fel de eficient ca muchiile principale și cere presiune axială. Split Point scurtează și divide această zonă, ceea ce ajută la intrarea mai precisă în material și la reducerea tendinței de „plimbare”.
Unde se simte cel mai mult
Avantajul este evident la găurirea manuală, pe tablă, pe țevi și atunci când nu poți realiza o punctare adâncă. Totuși, fixarea piesei și perpendicularitatea rămân obligatorii.
Cum alegi corect pentru această aplicație
Nu porni de la brand sau de la culoarea burghiului. Pentru split point burghiu, ordinea corectă este: identifică materialul și grosimea, stabilește diametrul și adâncimea, verifică dacă lucrezi manual sau pe mașină staționară, apoi alege materialul și geometria sculei. Abia după aceea alegi acoperirea și regimul de lucru.
Un burghiu performant poate da rezultate slabe dacă este montat excentric, piesa nu este fixată sau turația nu corespunde diametrului. Invers, un burghiu bine ales și folosit într-un regim corect poate executa multe găuri curate fără supraîncălzire.
Greșeli frecvente
- turație prea mare pentru diametru și material;
- presiune prea mică, astfel încât burghiul freacă fără să taie;
- piesa este ținută cu mâna în loc să fie fixată;
- burghiul este prea lung și flexează inutil;
- nu se evacuează așchiile la găuri adânci;
- se continuă lucrul cu un tăiș tocit sau ciobit.
Checklist înainte să începi
Cum verifici rezultatul
O gaură bună este concentrică, are diametrul apropiat de nominal, suprafață uniformă și bavură controlată. Dacă gaura iese ovală, burghiul bate, muchiile sunt inegale sau piesa s-a mișcat. Dacă diametrul iese prea mare, verifică ascuțirea și concentricitatea înainte să schimbi turația.
La lucrările repetitive, notează combinația care a funcționat: burghiu, diametru, rpm, lubrifiere și tip de material. Astfel transformi o recomandare generală într-un proces repetabil în atelier.
3 produse potrivite pentru aplicația din acest ghid
Produsele sunt selectate după material, geometrie și tipul lucrării discutate în articol. Verifică pagina produsului pentru disponibilitate, dimensiuni și specificația exactă.

Întrebări frecvente
Cum aleg burghiul potrivit pentru această aplicație?
Alegerea depinde de material, diametru, adâncime și modul de lucru. Folosește recomandările din articol ca punct de plecare și verifică specificațiile produsului ales.
Turația mare înseamnă găurire mai rapidă?
Nu. Turația prea mare crește temperatura și uzura. Turația trebuie corelată cu viteza de tăiere recomandată, diametrul și materialul.
Când este util uleiul de tăiere?
Este deosebit de util la oțeluri, inox, diametre mari și găuri solicitante. Ajută la reducerea frecării și controlul temperaturii.
- RUKO – Tools for Metal Cutting – Main Catalog, ediția octombrie 2024, pag. 14–17, 38–44.
- Milwaukee – Accesorii, scule de mână & PPE 2026 – România, pag. 45, 48–50.
Valorile de tăiere și aplicațiile trebuie adaptate la materialul real, diametru, mașină, fixare și condițiile de lucru. Specificația producătorului produsului ales are prioritate.