Burghie pentru metal: cum alegi corect pentru oțel, inox și aluminiu
Alegerea corectă pornește de la material, rezistența lui, diametrul găurii și modul de lucru. Pentru oțel obișnuit este suficient de multe ori un HSS/HSS-G bun; pentru inox și materiale dificil de prelucrat sunt mai potrivite geometrii VA și aliaje HSSE-Co5/Co8, împreună cu turație și lubrifiere corecte.
Cum se citește tehnic un burghiu pentru metal
Catalogul RUKO separă alegerea în patru niveluri care merită urmărite în această ordine: materialul sculei, geometria vârfului și a canalelor, standardul dimensional și regimul de așchiere. HSS este poziționat pentru materiale ușor prelucrabile, în timp ce HSSE-Co5 și HSSE-Co8 cresc rezistența la temperatură pentru inox și materiale mai dificile. În practică, „cobalt” nu înlocuiește alegerea corectă a turației: un burghiu premium poate fi ars rapid dacă freacă fără să formeze așchie.
Geometria influențează la fel de mult rezultatul. RUKO listează tip N cu unghiuri uzuale de 118–130°, tip VA la 130°, tip UNI la 135° și geometrii speciale pentru evacuarea așchiilor. Milwaukee folosește în gama RED COBALT un vârf de 135° și geometrie variabilă a canalului, tocmai pentru pornire precisă și evacuarea rapidă a materialului. Asta arată de ce două burghie cu același diametru pot avea comportamente foarte diferite.
Alege burghiul după material, nu după culoare
În catalogul RUKO, materialele sunt grupate distinct: oțel structural, inox, oțel de înaltă rezistență și alte familii. HSS este poziționat pentru materiale ușor de prelucrat până la circa 900 N/mm²; HSSE-Co5 pentru materiale mai dificile până la circa 1100 N/mm²; HSSE-Co8 pentru rezistență termică foarte bună, inclusiv inox austenitic și aplicații solicitante. Acesta este primul filtru de alegere.
A doua decizie este geometria. Un tip N este versatil, VA este orientat spre inox și materiale dificile, UNI urmărește centrare bună la scule portabile, iar TL/UTL 3000 folosesc canale și miez adaptate evacuării așchiilor și stabilității.
HSS, cobalt și carbură – o scară de aplicații
| Material sculă | Unde are sens | Ce trebuie urmărit |
|---|---|---|
| HSS/HSS-G | oțel structural, aluminiu, atelier general | ascuțire, concentricitate, turație |
| HSSE-Co5 | inox și oțeluri dificil de prelucrat | căldură, răcire, avans |
| HSSE-Co8 | inox austenitic și aplicații foarte solicitante | regim controlat, sculă rigidă |
| Carbură | materiale de rezistență mare, aplicații specifice | rigiditate și mașină potrivită |
Standardele DIN schimbă lungimea și rigiditatea
DIN 338 este formatul uzual pentru majoritatea găurilor de atelier. DIN 340 oferă mai multă lungime, DIN 1897 este scurt și rigid, iar DIN 1869 este extra-lung pentru adâncimi mari. RUKO recomandă la găurile adânci avans mic și evacuarea frecventă a așchiilor. Alege întotdeauna cea mai scurtă sculă care ajunge la adâncimea necesară.
Turația corectă
Turația nu se alege „după ureche”. Ea derivă din viteza de tăiere și diametrul burghiului. Tabelele RUKO de la paginile 58–59 arată, de exemplu, că aceeași viteză de tăiere produce rpm mult mai mare la Ø 3 mm decât la Ø 10 mm. Dacă diametrul crește, turația trebuie redusă.
În practică, pornește de la valorile recomandate și adaptează după rigiditatea mașinii, modul manual/staționar, răcire și forma așchiei. Sunetul, temperatura și așchia îți spun repede dacă procesul taie sau doar freacă.
Răcirea și lubrifierea
Pentru multe oțeluri și inox, catalogul RUKO recomandă emulsie sau ulei. Lubrifierea ajută la reducerea frecării și la controlul temperaturii. În oferta ASPAD Shop, Loctite 8031 este o opțiune de spray ulei de tăiere pe care o vom lega în articolele unde utilizarea lui este relevantă.
Tipuri speciale de găurire
Pentru tablă, țevi și găuri cu diametre multiple, burghiul spiral nu este întotdeauna cea mai bună alegere. RUKO are burghie pentru tablă și țeavă, burghie în trepte, burghie pentru puncte de sudură, teșitoare și carote. seria de ghiduri tratează separat aceste situații ca să poți alege scula după rezultat, nu doar după diametru.
Procesul corect de alegere, în 6 pași
Un burghiu pentru metal trebuie ales ca parte dintr-un proces, nu izolat. Începe cu materialul: oțel structural, inox, aluminiu, fontă sau aliaj cu rezistență ridicată. Continuă cu diametrul și adâncimea găurii, deoarece acestea influențează lungimea sculei, rigiditatea și turația. Apoi stabilește dacă lucrezi cu o mașină portabilă sau cu una staționară; o geometrie care se comportă excelent într-o mașină rigidă poate fi mai greu de controlat cu o mașină de găurit ținută în mână.
- Identifică materialul și, dacă este posibil, clasa de rezistență. Nu trata toate oțelurile ca fiind identice.
- Stabilește diametrul final. Pentru diametre mari poate fi utilă o gaură pilot, un burghiu în trepte, o carotă sau un burghiu cu coadă redusă, în funcție de piesă.
- Alege cea mai scurtă lungime care ajunge la adâncimea necesară. Un burghiu mai scurt este, în general, mai rigid și mai ușor de controlat.
- Alege materialul sculei și geometria. HSS/HSS-G pentru lucru general, HSSE-Co5/Co8 pentru aplicații termic mai solicitante și geometrii dedicate când materialul sau modul de lucru o cer.
- Setează viteza și avansul. Diametrul mai mare cere, la aceeași viteză de tăiere, o turație mai mică.
- Pregătește răcirea, fixarea și evacuarea așchiilor. În multe aplicații acestea fac diferența dintre o gaură curată și un burghiu supraîncălzit.
Geometria vârfului și a spiralei contează la fel de mult ca aliajul
Catalogul RUKO diferențiază tipurile N, VA, UNI și TL/UTL prin unghiul elicei, grosimea miezului și geometria vârfului. Tipul N este soluția generală, în timp ce VA folosește un miez întărit și o geometrie orientată spre inox și materiale dificile. Tipul UNI are un unghi al vârfului de 135° și o spirală de 40°, fiind conceput pentru centrare și evacuarea rapidă a așchiilor în utilizare portabilă. TL 3000 folosește, de asemenea, o spirală de 40° și un miez mai gros, pentru stabilitate și evacuarea așchiei.
Split Point (forma C) reduce muchia transversală efectivă și ajută burghiul să se centreze cu presiune axială mai mică. Pe tablă, țeavă sau suprafețe pe care burghiul tinde să „fugă”, această diferență se simte imediat. Pentru geometrii speciale, ascuțirea manuală trebuie făcută cu atenție: dacă cele două tăișuri nu rămân simetrice, gaura poate ieși supradimensionată sau ovală.
Acoperirea nu compensează alegerea greșită
TiN, TiCN, TiAlN, AlTiN sau RUnaTEC pot îmbunătăți rezistența la uzură, frecarea și comportamentul la temperatură, dar stratul nu transformă un burghiu nepotrivit într-unul potrivit pentru orice material. În catalog, RUKO poziționează TiN ca acoperire universală, TiCN pentru oțeluri de rezistență ridicată, TiAlN și AlTiN pentru solicitări termice mai mari, iar RUnaTEC pentru rezistență ridicată la uzură și prelucrare performantă.
Practic, ordinea bună rămâne: materialul burghiului → geometria → dimensiunea → regimul de așchiere → acoperirea. Culoarea aurie sau închisă a unei scule nu este, singură, un criteriu tehnic suficient.
Cum citești așchia, sunetul și temperatura
În timpul găuririi, procesul îți oferă feedback. O așchie formată constant arată că tăișul lucrează; zgomotul ascuțit, frecarea fără așchie și creșterea rapidă a temperaturii sunt semne că trebuie verificată turația, presiunea, ascuțirea sau lubrifierea. Așchiile blocate în canale cresc frecarea și pot forța burghiul lateral, mai ales în găuri adânci.
La găurile adânci, catalogul RUKO recomandă avans redus și scoaterea frecventă a așchiilor pentru variantele extra-lungi DIN 1869. Aceeași logică este utilă ori de câte ori așchiile nu se evacuează liber: oprește procesul înainte ca burghiul să lucreze ca un dop încălzit în interiorul găurii.
Trei exemple rapide de alegere în atelier
| Lucrare | Alegere de pornire | Ce urmărești |
|---|---|---|
| Gaură de 6 mm în oțel structural | HSS-G / DIN 338, lungime normală | centrare, rpm corect, așchie constantă |
| Gaură de 8 mm în inox | HSSE-Co5 sau HSSE-Co8, geometrie adecvată | turație redusă față de oțel moale, presiune continuă, ulei de tăiere |
| Gaură în tablă subțire | burghiu pentru tablă, Split Point sau burghiu în trepte | evitarea agățării, deformării și bavurii excesive |
Aceste exemple sunt puncte de pornire, nu rețete universale. Clasa exactă a materialului, grosimea, rigiditatea mașinii și starea tăișului pot schimba alegerea. Pentru fiecare situație, articolele secundare din acest serie de ghiduri intră în detaliu.
Siguranța nu este opțională
Fixează piesa într-o menghină sau cu dispozitive de prindere, poartă protecție pentru ochi și evită mănușile largi sau hainele care pot fi prinse de scula rotativă. Nu încerca să oprești așchiile cu mâna și nu ține piesele mici direct în palmă. Așchiile de oțel și inox pot fi foarte ascuțite și fierbinți, iar blocarea unui burghiu de diametru mare poate transmite un cuplu important către mașina portabilă.
Ghiduri conexe: continuă cu subiectul potrivit
- HSS vs HSS-G vs HSSE-Co5 vs HSSE-Co8: ce burghiu pentru metal alegi?
- Burghie cobalt Co5 vs Co8: ce alegi pentru inox și oțel dur?
- Burghie pentru inox: HSS-Co5 sau Co8? Cum alegi și cum găurești corect
- Burghie pentru oțel: HSS, cobalt sau acoperite? Ghid de alegere
- Burghie pentru aluminiu: ce alegi și cum eviți blocarea așchiilor
- Burghiu 118°, 130° sau 135°: ce unghi alegi pentru metal?
- DIN 338 vs 340 vs 1897 vs 1869: ce burghiu alegi pentru fiecare lucrare?
- Burghie Split Point: ce avantaje au și când merită pentru metal
- Burghie în trepte pentru metal: cum alegi pentru tablă și găuri mari
- Burghie pentru puncte de sudură: cum alegi și cum lucrezi fără să distrugi tabla
- RUKO FLOWSTEP: burghie pentru metal cu centrare rapidă și găurire eficientă
- Turația la găurirea metalului: cum alegi RPM-ul corect după burghiu și material
- Viteză de tăiere și avans la găurirea metalului: cum obții găuri curate
- Ulei de tăiere pentru găurirea metalului: când îl folosești și de ce contează
- Burghiul se încinge sau se arde? 7 cauze și soluții la găurirea metalului
- De ce se rupe burghiul în metal? Cauze, prevenție și alegerea corectă
- Burghiul alunecă pe metal? Cum centrezi corect și ce vârf alegi
- Burghie pentru tablă subțire: cum alegi burghiul în trepte și eviți bavurile
- Burghie pentru țevi și suprafețe rotunde: cum eviți alunecarea
- Găuri mari în metal cu mandrină de 13 mm: ce burghie și soluții alegi
- Burghie TiN vs TiAlN vs AlTiN vs RUnaTEC: ce acoperire alegi?
- Set burghie pentru metal: cum alegi HSS, cobalt și diametrele potrivite
- Ascuțirea burghielor pentru metal: când merită și cum recunoști uzura
- Burghie profesionale vs ieftine: ce diferențe contează la găurirea metalului
Cum alegi corect pentru această aplicație
Nu porni de la brand sau de la culoarea burghiului. Pentru burghie pentru metal, ordinea corectă este: identifică materialul și grosimea, stabilește diametrul și adâncimea, verifică dacă lucrezi manual sau pe mașină staționară, apoi alege materialul și geometria sculei. Abia după aceea alegi acoperirea și regimul de lucru.
Un burghiu performant poate da rezultate slabe dacă este montat excentric, piesa nu este fixată sau turația nu corespunde diametrului. Invers, un burghiu bine ales și folosit într-un regim corect poate executa multe găuri curate fără supraîncălzire.
Greșeli frecvente
- turație prea mare pentru diametru și material;
- presiune prea mică, astfel încât burghiul freacă fără să taie;
- piesa este ținută cu mâna în loc să fie fixată;
- burghiul este prea lung și flexează inutil;
- nu se evacuează așchiile la găuri adânci;
- se continuă lucrul cu un tăiș tocit sau ciobit.
Checklist înainte să începi
Cum verifici rezultatul
O gaură bună este concentrică, are diametrul apropiat de nominal, suprafață uniformă și bavură controlată. Dacă gaura iese ovală, burghiul bate, muchiile sunt inegale sau piesa s-a mișcat. Dacă diametrul iese prea mare, verifică ascuțirea și concentricitatea înainte să schimbi turația.
La lucrările repetitive, notează combinația care a funcționat: burghiu, diametru, rpm, lubrifiere și tip de material. Astfel transformi o recomandare generală într-un proces repetabil în atelier.
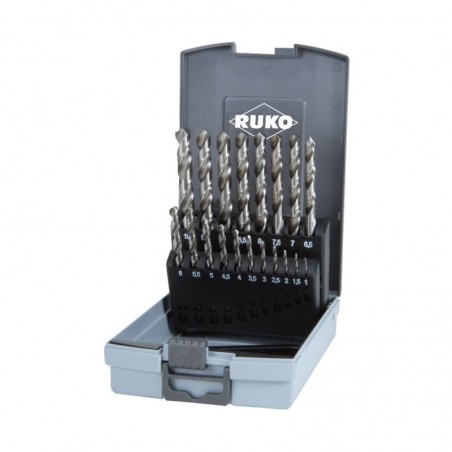
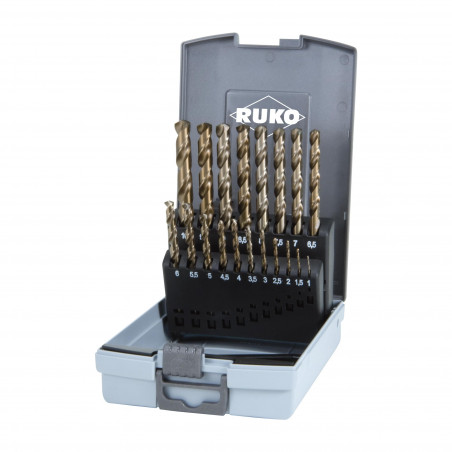
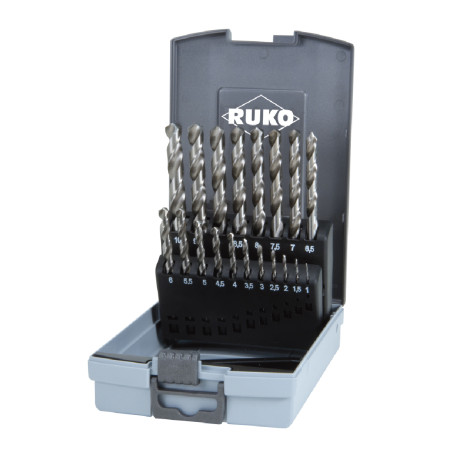
3 produse potrivite pentru aplicația din acest ghid
Produsele sunt selectate după material, geometrie și tipul lucrării discutate în articol. Verifică pagina produsului pentru disponibilitate, dimensiuni și specificația exactă.
Întrebări frecvente
Cum aleg burghiul potrivit pentru această aplicație?
Alegerea depinde de material, diametru, adâncime și modul de lucru. Folosește recomandările din articol ca punct de plecare și verifică specificațiile produsului ales.
Turația mare înseamnă găurire mai rapidă?
Nu. Turația prea mare crește temperatura și uzura. Turația trebuie corelată cu viteza de tăiere recomandată, diametrul și materialul.
Când este util uleiul de tăiere?
Este deosebit de util la oțeluri, inox, diametre mari și găuri solicitante. Ajută la reducerea frecării și controlul temperaturii.
- RUKO – Tools for Metal Cutting – Main Catalog, ediția octombrie 2024, pag. 8–21, 57–59.
- Milwaukee – Accesorii, scule de mână & PPE 2026 – România, pag. 45–50.
Valorile de tăiere și aplicațiile trebuie adaptate la materialul real, diametru, mașină, fixare și condițiile de lucru. Specificația producătorului produsului ales are prioritate.